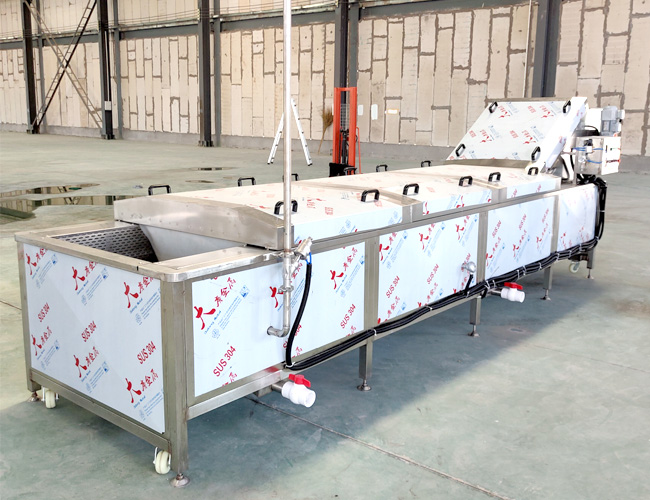
罐装巴氏杀菌机是食品饮料行业中用于对罐装液态产品(如牛奶、果汁、饮料等)进行温和杀菌的关键设备。其工艺基于巴氏杀菌法,通过控制温度与时间,杀灭致病微生物并保留产品风味与营养。以下是其典型技术工艺要点:
1.杀菌原理与温度控制
采用低温长时(LTLT)或高温短时(HTST)工艺,温度范围为72-95℃,时间控制在15-30秒(HTST)或30-60分钟(LTLT)。设备通过板式或管式换热器实现热媒(常为热水或蒸汽)与产品的间接热交换,确保温度均匀性误差≤±0.5℃。温度传感器与PLC联动,实时调节热媒流量,避免局部过热导致风味劣变。
2.罐体输送与热传递设计
产品罐体经链板式或网带输送机匀速通过杀菌区。杀菌槽采用多段梯度升温设计:预热段(40-60℃)→杀菌段(目标温度)→预冷段(冷水)→终冷段(冰水),减少热冲击导致的罐体变形。槽内设置湍流发生器(如导流板、喷淋装置),强化热传递效率,确保罐内液体中心温度达标。
3.节能与热回收系统
集成热回收单元,利用杀菌后高温产品的余热预热进料,热回收率可达>90%。蒸汽系统配备闪蒸冷凝水回收装置,减少能源浪费。部分设备采用热泵技术,进一步降低蒸汽消耗量。
4.自动化与安全控制
PLC系统集成温度-时间曲线监控、流量联锁及故障报警功能。若温度偏离设定值或输送带停滞,设备自动切断热源并声光报警。杀菌参数(温度、时间)符合HACCP要求,数据自动存储以备追溯。
5.CIP清洗系统
配备全自动CIP(在位清洗)管道,通过碱液→酸液→热水循环,清除换热器及管道内蛋白、矿物质残留,确保批次间无交叉污染。
工艺优势
该技术以低热损伤、高能效比为,在保障商业无菌(杀灭、沙门氏菌等)的同时,保留维生素与活性蛋白(如乳清蛋白),适用于高附加值液态产品的连续化生产。