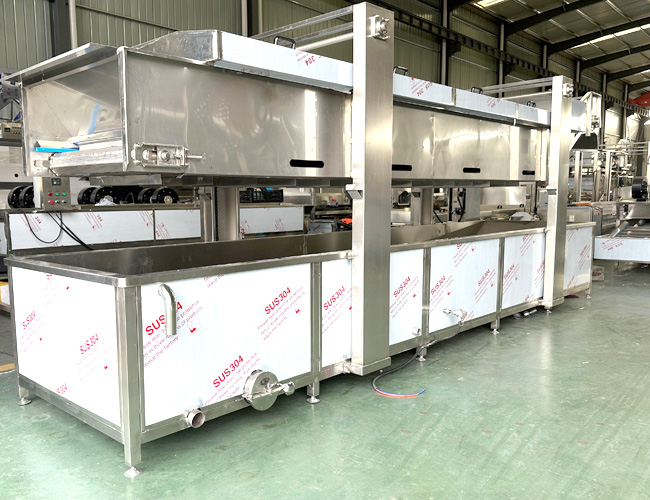
罐装巴氏杀菌机的工艺标准是一套确保产品安全、延长保质期并保留风味及营养的技术规范。其在于的温度-时间控制、均匀的热交换及严格的卫生管理。以下为关键工艺标准:
1.杀菌温度与时间
通常采用72℃~95℃的热水或蒸汽,根据产品特性(如pH值、粘度)设定参数。典型工艺为85℃~90℃维持2~5分钟(例:酸性果汁多用85℃/2min,中性饮品需90℃/5min)。温度波动需控制在±1℃以内,确保微生物致死率达标(如5-log病原菌灭活)。
2.热分布均匀性
杀菌机需通过合理喷淋设计(上/下多向喷嘴)与传送带速度控制(常为1~3m/min),使罐体各部位受热均匀。验证时,罐内冷点温度与设定值偏差不得超过0.5℃。
3.冷却梯度控制
杀菌后需分段冷却:预冷水(50℃~60℃)→常温水(25℃~30℃)→冰水(≤5℃)。降温至40℃以下时间不超过10分钟,避免耐热菌繁殖;终温度需低于产品储存温度3℃~5℃。
4.设备卫生标准
杀菌区与冷却区每日CIP清洗(碱洗→酸洗→无菌水冲),水硬度≤50ppm,微生物残留<10CFU/100mL。管路材质为316L不锈钢,焊缝Ra≤0.8μm,防止生物膜形成。
5.过程监控与验证
实时记录温度-时间曲线,每30分钟抽检微生物(大肠/酵母菌不得检出),每月进行热穿透测试(F值≥5min)。包装密封性需通过负压检漏(真空度-30kPa)确认。
总结:该工艺通过控温、传热、快速冷却及闭环卫生管理,在灭活致病菌(沙门氏菌/大肠O157)的同时,将维生素C等热敏成分保留率提升至95%以上,实现安全与品质的平衡。